Gyártás QC minőségellenőrzés
Állórész tekercselés elektromos teljesítményparaméterei vizsgálati jelentés
1. Az ellenőrzés célja
Az állórész tekercselési folyamata során az állórész elektromos teljesítményparamétereit (ellenállás és induktivitás) tesztelik, hogy megbizonyosodjanak arról, hogy megfelelnek a tervezési követelményeknek. Az RC digitális híd segítségével végzett precíz tesztelés biztosítja a motor stabil működését, megakadályozza a paraméter-anomáliák okozta elektromágneses vibrációt, valamint javítja a termék minőségét és teljesítményét.
2. Ellenőrző berendezések
Nagy pontosságú mérési képességekkel rendelkező kalibrált RC digitális hidat használnak az állórész ellenállás- és induktivitás-paramétereinek pontos meghatározásához, hogy megfeleljenek az ellenőrzési követelményeknek.
3. Ellenőrzési folyamat
● Előkészületek: Csatlakoztassa a tekercselt állórészt az RC digitális híd tesztkapcsokhoz az előírásoknak megfelelően, biztosítva a biztonságos csatlakozásokat és a jó érintkezést. Ellenőrizze a tesztkörnyezetet (például a hőmérsékletet és a páratartalmat), nehogy a környezeti tényezők befolyásolják a mérési eredményeket.
● Paraméterteszt: Működtesse az RC digitális hidat, válassza ki a megfelelő vizsgálati módot (ellenállás vagy induktivitás mérése), indítsa el a tesztprogramot, és olvassa le és rögzítse az állórész ellenállás- és induktivitásértékeit.
● Összehasonlítás és ellenőrzés: Hasonlítsa össze a vizsgálati paramétereket a tervezési rajzokon megadott szabványos ellenállás- és induktivitásértékekkel, hogy megállapítsa, a megengedett tűréstartományon belül vannak-e.
4. Vizsgálati eredmények
Állórész Hi-Pot tesztjelentés
1. Teszt célja
Az állórész gyártása során hi-pot tesztet végeznek. Egy hipoteszterrel 1800 V-os feszültséget (300 V-ot a szabvány felett) alkalmazunk. A teszt időtartama 5 másodpercre van szabályozva, az áram ≤5 mA, és nem lép fel ív. Ez ellenőrzi az állórész szigetelési teljesítményét, biztosítja a motor szivárgásmentes működését, valamint növeli a termék biztonságát és megbízhatóságát.
2. Tesztfelszerelés
Kalibrált hipotesztert használnak, amely pontosan adja ki a beállított feszültséget, valós időben figyeli az áramerősséget, és ívérzékeléssel rendelkezik, megfelelve az állórész hipotesztelés nagy pontosságú és nagy megbízhatósági követelményeinek.
3. Tesztelési eljárás
● Előkészítés: Csatlakoztassa az állórészt a hipoteszter elektródáihoz az előírásoknak megfelelően, biztosítva a biztonságos csatlakozásokat és a jó érintkezést. Tisztítsa meg a vizsgálati területet, tartsa szárazon, vezető szennyeződésektől mentesen, és kerülje a környezeti beavatkozást.
● Paraméterbeállítások: Állítsa a hipotesztert 1800 V-os tesztfeszültségre, 5 másodperces tesztidőre és 5 mA áramküszöbre. Engedélyezze az ívérzékelés funkciót. Miután meggyőződött a paraméterek helyességéről, indítsa el a tesztet.
● Teszt végrehajtása: A teszter automatikusan 1800 V-ra növeli a feszültséget, és 5 másodpercig fenntartja, miközben egyidejűleg figyeli az áramot és az ívet. A teszt során a kimenő feszültség stabil maradt 1800V-on, az áramerősség nem haladta meg az 5mA-t, és nem történt ívelés (a konkrét áramadatokat a tényleges körülmények alapján rögzítettük).
● Eredményellenőrzés: Ha a teszt teljes ideje alatt nem történt feszültségtörés, határértéket meghaladó áram vagy ívelés, a teszt sikeresnek minősül; ellenkező esetben sikertelennek minősül.
A teljes eszköz földelési ellenállásának vizsgálati jelentése
1. Teszt célja
Ezt a tesztet a teljes készüléken elvégzik. 25 A-es áram alkalmazásával ellenőrzik a földellenállás értékét, hogy az kisebb-e 90 milliohmnál. Ez biztosítja a teljes készülék földelési rendszerének megbízhatóságát, megelőzi a szivárgás kockázatát, és javítja a termék elektromos biztonságát.
2. Tesztfelszerelés
Az RK2678XM testellenállás-mérőt használják. Pontos áramkimenettel és ellenállásmérési képességekkel rendelkezik. Stabilan 25A-es tesztáramot ad le, és pontosan lekéri a testellenállási értékeket, megfelelve a tesztelési követelményeknek.
3. Tesztelési eljárás
● Előkészületek: Csatlakoztassa a teljes eszköz földelési csatlakozóját a teszter megfelelő interfészéhez, biztosítva a biztonságos csatlakozást és a jó érintkezést. Ellenőrizze a tesztkörnyezetet, hogy megbizonyosodjon arról, hogy nincsenek zavaró tényezők.
● Paraméterbeállítások: Az RK2678XM teszteren állítsa a tesztáramot 25 A-re, az időzítőt pedig 3,0 s-ra (a műszer szerint), és indítsa el a tesztet.
● Teszt végrehajtása: A teszter automatikusan 25A áramot ad ki 3 másodpercig, egyidejűleg méri és kijelzi a testellenállás értékét, valamint rögzíti a tesztadatokat (a tényleges tesztellenállás értéket az eredmény szerint kell kiegészíteni).
● Eredmény meghatározása: Hasonlítsa össze a teszt ellenállás értékét a standarddal (kevesebb, mint 90 milliohm), hogy megállapítsa, a teszt elfogadható-e.
1. osztályú készülékszivárgási áram vizsgálati jelentés
1. Teszt célja
A szivárgóáram-vizsgálatot az 1. osztályú készülékeken végzik (olyan termékek, amelyek védelemként alapvető szigetelésen és földelésen alapulnak). A vonatkozó biztonsági szabványok (mint például a GB 4706/IEC 60335 sorozat) alapján professzionális műszereket használnak a szivárgási áramértékek mérésére annak biztosítására, hogy azok a szabványos határokon belül maradjanak (normál működés közben általában nem haladja meg a 0,75 mA-t). Ez biztosítja a termék elektromos biztonságát és csökkenti a szivárgás kockázatát.
2. Tesztfelszerelés
Szivárgási áramvizsgálót használnak (meghatározandó műszermodell). Pontos áramméréssel és stabil feszültségkimenettel rendelkezik, szimulálja a névleges feszültségviszonyokat, és megfelel az 1. osztályú készülék szivárgási áram tesztelésének követelményeinek.
3. Tesztelési eljárás
● Berendezés csatlakoztatása: Csatlakoztassa a vizsgált 1. osztályú készüléket a műszer specifikációinak megfelelően. Győződjön meg arról, hogy a földelés és a tápcsatlakozók szorosan érintkeznek a teszter megfelelő csatlakozóival, és ellenőrizze, hogy a vezetékek megfelelőek-e.
● Paraméterek beállítása: A teszteren állítsa be a tesztfeszültséget a termék névleges feszültségére (vagy szabványtól függően a névleges feszültség 1,06-szorosára), és indítsa el a szivárgási áram tesztjét.
● Teszt végrehajtása: A teszter automatikusan feszültséget kapcsol, szimulálja a készülék működési körülményeit, valós időben gyűjti és megjeleníti a szivárgási áramadatokat. A maximális és stabil szivárgóáram értékeket a teszt során rögzítjük (a tényleges tesztadatokat az eredmények alapján kell kiegészíteni. Például a teszt során a szivárgóáram 0,3 mA-en stabilizálódott, ami jelentősen a 0,75 mA szabvány alatt van).
● Eredmény meghatározása: Hasonlítsa össze a vizsgálati adatokat az 1. osztályú szivárgóáram-szabvánnyal (≤0,75 mA normál működés esetén) a megfelelőség megállapításához.
Motorsebesség-teszt jelentés
1. Teszt célja
Egy nagy pontosságú LED-es stroboszkóp teszter, amely nem igényel bemelegítést, a motor fordulatszámának minden fokozatnál történő tesztelésére szolgál, hogy megbizonyosodjon arról, hogy az pontosan megfelel a tervezési követelményeknek, és hogy a fordulatszám eltérése legfeljebb 1 ford./perc legyen. Ez biztosítja a motor stabil teljesítményét és támogatja a berendezés általános megbízhatóságát.
3. Tesztfelszerelés
A nagy pontosságú LED-es stroboszkóp teszter, amely nem igényel bemelegítést, gyorsan és pontosan rögzíti a motor fordulatszámát, egyértelműen bemutatja a motor működési állapotát különböző fokozatoknál, és megfelel a nagy pontosságú sebességmérés követelményeinek.
3. Tesztelési eljárás
● A berendezés előkészítése: Helyezze a motort stabilan a próbapadra, ügyelve arra, hogy ne rázódjon vagy elmozduljon. Kapcsolja be a LED stroboszkóp tesztert, és kalibrálja a műszer paramétereit a teszt pontosságának biztosítása érdekében.
● Sebességteszt: Állítsa be a motort az egyes tervezett fogaskerekek sorrendjében. Ha a motor stabilan működik, kapcsolja be a LED-es stroboszkóp tesztert, és irányítsa a motor forgó alkatrészeire (például a tengelyre, a járókerékre stb.). A stroboszkóp szinkronizálási effektus segítségével olvassa le és jegyezze fel a megfelelő sebességfokozat sebességértékét.
● Adatok összehasonlítása: Hasonlítsa össze egyesével az egyes fokozatok tényleges sebességét a tervezési sebességgel, hogy megállapítsa, az eltérés 1 fordulatnál nem nagyobb tartományban van-e.
A rotor automatikus kiegyensúlyozási tesztje
1. Teszt célja
A rotor automatikus kiegyensúlyozása a G2.5 szabvány szerint történik, 350mg-on belül szabályozva az egyoldali tömegeltérést. A professzionális, nagy pontosságú dinamikus kiegyensúlyozó berendezések használatával ez biztosítja a motor zökkenőmentes működését, és javítja a motor általános teljesítményét és stabilitását.
2. Tesztfelszerelés
Professzionális, nagy pontosságú dinamikus kiegyensúlyozó berendezés, amely precíz tömegérzékelési és eltéréselemzési képességekkel van felszerelve, hatékonyan végzi el a rotor dinamikus kiegyensúlyozási vizsgálatait, megfelelve a G2.5 szabvány szigorú követelményeinek.
3. Tesztfolyamat
● Rotor befogása: A vizsgálandó rotort speciális szerszámokkal szorosan rögzítik a dinamikus kiegyensúlyozó műszer munkahelyzetéhez. Gondoskodjon a rögzítésről és arról, hogy a koaxialitás megfelel a vizsgálati követelményeknek, nehogy a rögzítési hibák befolyásolják a vizsgálati eredményeket.
● Paraméterek beállítása: A tesztműszerben állítsa be az egyoldalas tömegszabályozás küszöbértékét 350 mg-ra a G2.5 szabványnak és a rotor specifikációinak megfelelően. Erősítse meg az olyan paramétereket, mint a teszt sebessége és adatgyűjtési gyakorisága, majd indítsa el a tesztprogramot.
● Tesztüzem: A műszer meghajtja a forgórészt, valós időben gyűjti a rezgésadatokat és a tömegeloszlási információkat, és automatikusan elemzi és kiszámítja az egyoldali tömegeltérést. A teszt során a műszer képernyője valós időben jeleníti meg az adatgörbét és az állapotot. Például ebben a tesztben a végeredmény "OK" volt, ami azt jelzi, hogy a tömegeltérés 350 mg-on belül van (az egyes adatok szükség szerint kiegészíthetők).
● Eredményellenőrzés: Ha a teszt egyoldali tömegeltérést mutat ≤350mg, a rotor dinamikus kiegyensúlyozási tesztje sikeresnek minősül. Ellenkező esetben ez nem tekinthető kielégítőnek, és a rotor korrekcióját és újbóli tesztelését igényli.
Beérkező anyagok ellenőrzése
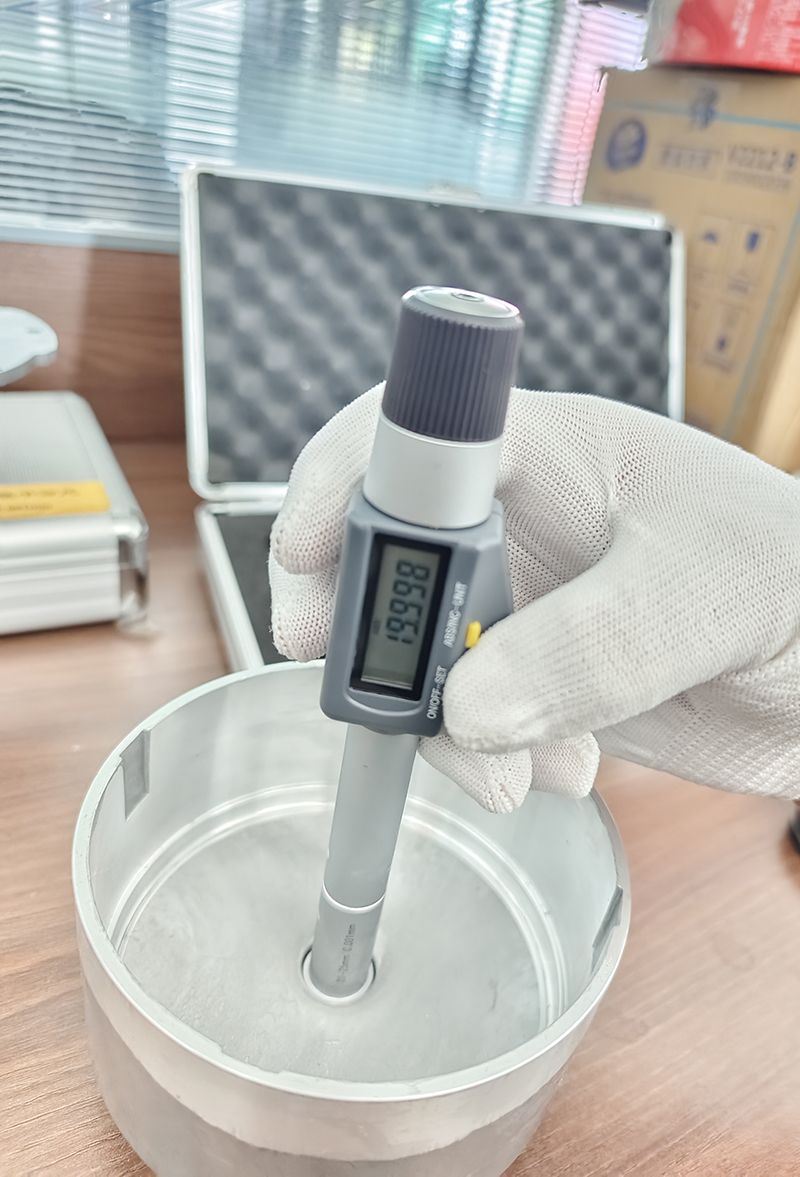
A motor forgórészének méretvizsgálati jelentése
1. Az ellenőrzés célja
Ellenőrizze a motor forgórészének külső gyűrűjének kulcsméreteit (például a tengelyfurat átmérőjét és a mágnesgyűrű rögzítési átmérőjét), hogy megbizonyosodjon arról, hogy minden méret 2 mikron tűréshatáron belül van. Ez minimálisra csökkenti a vibrációt és egyenletes mágneses mező forgóerőt biztosít a rotor forgása közben.
2. Ellenőrző berendezések
Nagy pontosságú mérési képességekkel rendelkező digitális mikrométert használnak. A kalibrálás a mérés előtt befejeződik az adatok pontosságának biztosítása érdekében.
3. Ellenőrzési eljárás
Védőkesztyűt viselve távolítsa el a motor forgórészének ellenőrizendő alkatrészét, és helyezze stabilan az ellenőrző asztalra.
Működtesse a digitális mikrométert a tengelyfurat átmérőjéhez, a mágnesgyűrű rögzítési átmérőjéhez és más ellenőrzési pontokhoz igazítva. Lassan mérjen mélyen, olvassa el és rögzítse az adatokat. Például az ennél a mérésnél megjelenített tengelyfurat átmérője 19,998 mm (ez mintaadat; a tényleges teljes ellenőrzési adatokat kell használni).
Ismételje meg a méréseket különböző helyeken, hogy biztosítsa az adatok konzisztenciáját, és hasonlítsa össze a rajzon megadott méreteket a 2 mikronos tűréshatárral.
4 teszt eredménye
A tesztelés során kiderült, hogy a motor forgórészének külső gyűrűjének minden kulcsfontosságú mérete (például a tengelyfurat átmérője és a mágnesgyűrű rögzítési átmérője, amelyeket további ellenőrzésnek vetnek alá) a 2 mikronos tűréshatáron belül van, és megfelel a rajz méretkövetelményeinek. Ez biztosítja a minimális forgórész rezgést és egyenletes mágneses mező forgási erőt a rotor forgása során.
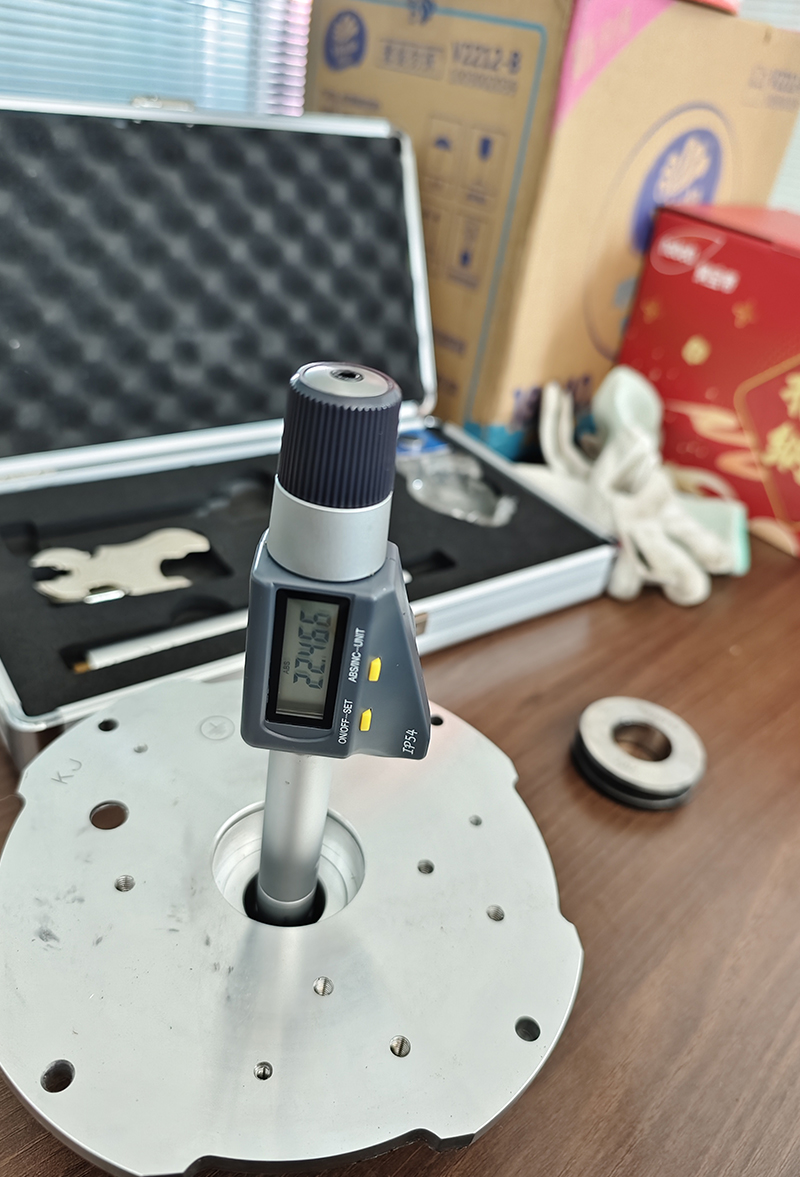
Motoralkatrészek (hátsó ház) beérkező anyagvizsgálat
1. Az ellenőrzés célja
A rajzi követelményeknek megfelelően a motor hátsó házát az átvételnek megfelelően ellenőrzik. A kulcsok méreteit pontosan mérik és ellenőrzik, hogy biztosítsák a beszerelés utáni stabilitást.
2. Ellenőrző berendezések
Belső mikrométert (modell: ES-1) használnak. Ezt a berendezést az ellenőrzés előtt kalibrálták, hogy megbizonyosodjon arról, hogy a mérési pontosság megfelel az ellenőrzési követelményeknek.
3. Ellenőrzési folyamat
Megjelenés ellenőrzése: A motor hátsó házának előzetes ellenőrzése megtörténik annak igazolására, hogy nincsenek látható felületi hibák, például repedések, lyukak vagy deformáció, és nincsenek olyan esztétikai problémák, amelyek befolyásolnák a későbbi méretméréseket vagy a motor összeszerelését.
Méretmérés
Helyezze biztonságosan a motor hátsó házát egy tiszta, lapos ellenőrző munkapadra, hogy elkerülje a mozgást vagy a remegést a mérési folyamat során.
A rajzon feltüntetett méretkövetelményeknek megfelelően egy belső mikrométert használnak a hátsó ház kulcsméreteinek mérésére, beleértve a belső átmérőt, a furat átmérőjét és a rés szélességét. Például egy adott belső átmérő mérésekor lassan helyezze be a belső mikrométert a lyukba, és óvatosan forgassa el, hogy biztosítsa a mérőcsúcs teljes érintkezését és megfelelő elhelyezkedését. Miután a leolvasás stabilizálódott, olvassa el és rögzítse az adatokat. Ezúttal a belső átmérő mérése 26,071 mm-t mutat (példa adat; a tényleges méréseket az adott körülmények alapján kell részletesen rögzíteni).
Minden kritikus méretnél végezzen legalább három mérést különböző helyeken a mérési hiba minimalizálása érdekében. Minden mérés után gondosan jegyezze fel a mérési adatokat.
4. Ellenőrzési eredmények
Méretek összehasonlítása: Hasonlítsa össze a mért méreteket a rajzon megadott méretekkel, és számítsa ki a méreteltérést. Ellenőrzés után az egyes kritikus méretek eltérései a 2 mm-nél kisebb tűréshatáron belül vannak, megfelelve a rajzi követelményeknek.
Általános következtetés: A motor hátsó házának szemrevételezése és méretmérése alapján ez a beérkező motor hátsó ház anyaga megfelel a méretpontossági követelményeknek, és biztosítja a motor működési stabilitását a telepítés után. Ez a beérkező motor hátsó ház anyag-tétele minősítettnek minősül.
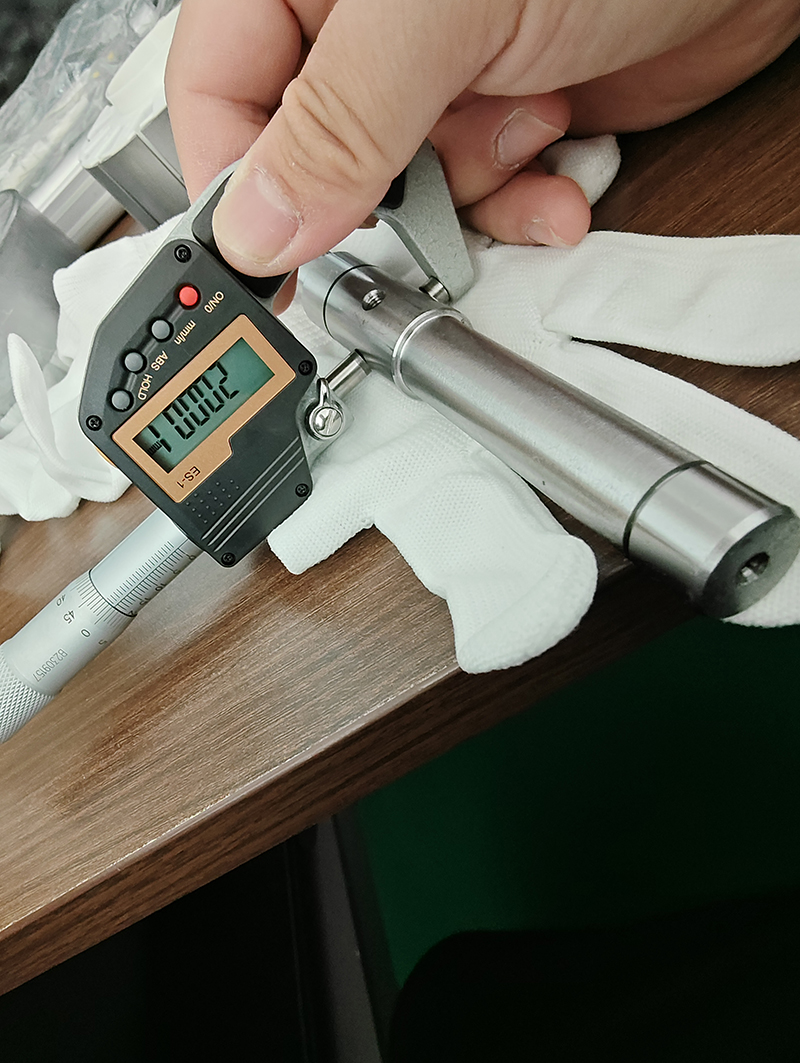
Motortengely bejövő anyag minőségellenőrzési mintavételi vizsgálati jelentése
1. Az ellenőrzés célja
A bejövő motor tengelyeiből mintát vesznek ellenőrzés céljából. A kulcs méreteit (csapágyhelyzet és hossz) mérik, hogy biztosítsák a tűréshatárokat a szabványoknak való megfelelés érdekében (csapágyhelyzet ≤ 0,003 mm, hosszúság ≤ 0,3 mm), a motor stabil működése érdekében. Mivel a motor tengelye a fő alkatrész, a méretpontosság jelentősen befolyásolja a teljesítményt.
2. Ellenőrző berendezések
A kalibrált külső mikrométerek és féknyergek a tengelyméret pontos mérésére szolgálnak. A berendezés pontossága megfelel az ellenőrzési követelményeknek.
3. Ellenőrzési folyamat
Mintavételezés: Véletlenszerűen válasszon mintákat a bejövő motortengelyekből a [specifikus mintavételi szabályok, például GB2828] szerint a reprezentativitás biztosítása érdekében.
Méretmérés
Csapágypozíció méretei: Használjon külső mikrométert, hogy finoman illeszkedjen a motortengely csapágyának beépítési helyére. Mérje meg a motortengely több szakaszát, rögzítse az adatokat, számítsa ki a tűréseket, és ellenőrizze, hogy a tűrések ≤ 0,003 mm-esek-e.
Hossz: Mérje meg egy tolómérővel a motor tengelyének hosszát mindkét végén és középen, az értékek átlagát véve, és meghatározza, hogy a hiba ≤ 0,3 mm.
Adatrögzítés és -elemzés: Rögzítse részletesen a mérési adatokat, hasonlítsa össze a standard hibatartománnyal, és elemezze a minta méretmegfelelőségét.
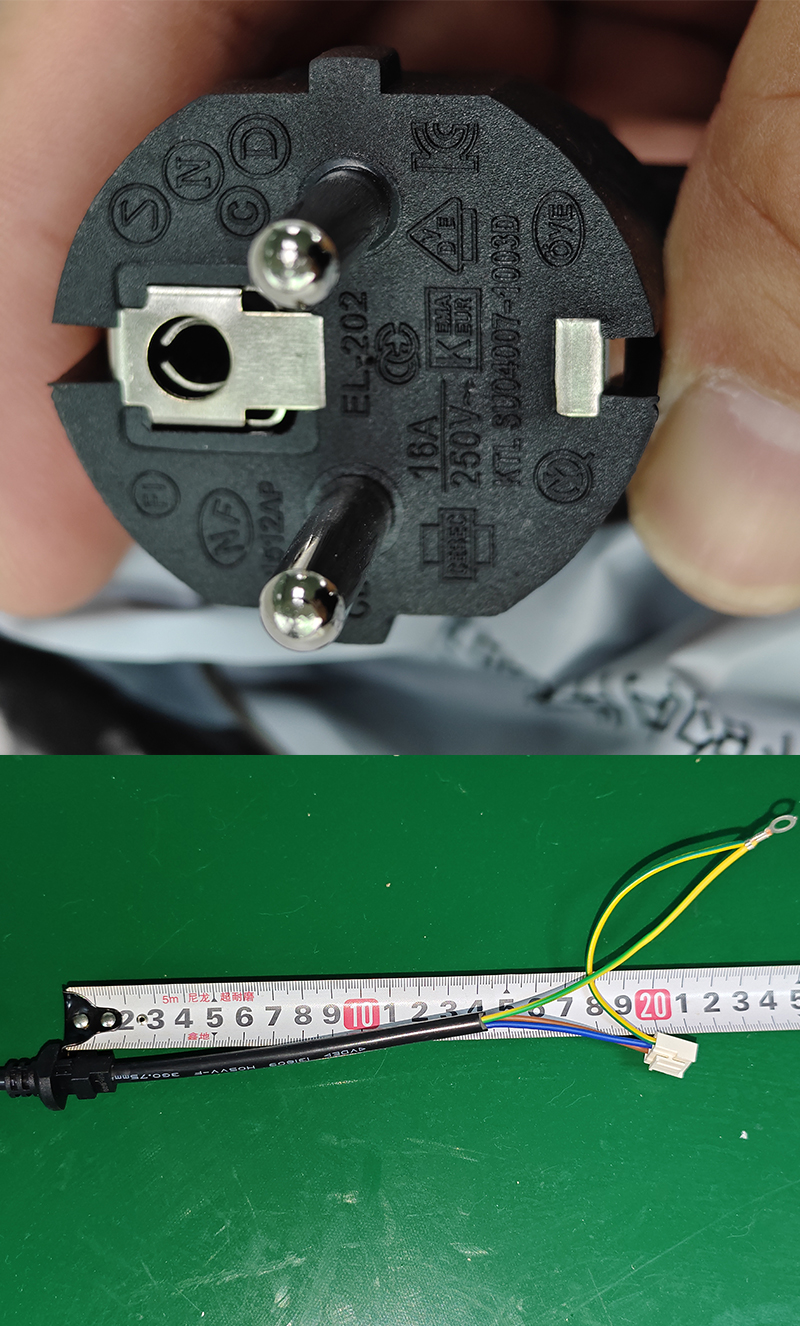
Tápkábel bejövő anyagvizsgálati jelentés
1. Az ellenőrzés célja
A bejövő tápkábeleket alapos ellenőrzésnek vetik alá, kiterjedve a méretekre (kábel hossza, átmérője és a hüvely vastagsága) és a nyomtatott tartalomra (kábel és csatlakozó), hogy megbizonyosodjon arról, hogy a modell megfelel a biztonsági előírásoknak és megfelel a vevő helyi piacának biztonsági tanúsítvány követelményeinek, ezáltal biztosítva a termék megfelelőségét és minőségét.
2. Ellenőrző berendezések
A pontos méretméréshez kalibrált vonalzót és tolómérőt (digitális kijelző) használnak. A nyomtatott tartalom vizuális ellenőrzését szabványos fényforrás és biztonsági dokumentáció segíti.
3. Ellenőrzési folyamat
(I) Méretmérés
Vezeték hossza: Helyezzen egy vonalzót a tápkábel tengelye mentén, és mérje meg a kábel tényleges hosszát. Rögzítse az adatokat, és ellenőrizze, hogy megfelel-e a tervezett értéknek.
Vezeték átmérője: Mérje meg a kábel átmérőjét egy tolómérővel különböző helyeken. Átlagolja a mért értékeket többször, hogy megállapítsa, hogy a kábel megfelel-e a specifikációs tűréseknek.
Héj vastagsága: Óvatosan nyomja a féknyerget a kábel külső felületéhez a vastagság méréséhez és kiszámításához, hogy biztosítsa a szigetelési és biztonsági előírások betartását.
(2) Nyomtatási ellenőrzés
Vonalnyomtatás: Elegendő fény mellett szemrevételezéssel ellenőrizze a modellszámot, a specifikációkat és a vonal felületére nyomtatott egyéb információkat, hogy ellenőrizze a biztonsági előírások betartását. Ellenőrizze a nyomtatás tisztaságát és teljességét.
Nyomtatás dugaszolóaljzatra: Vegye figyelembe a típusszámot, a tanúsítási jelöléseket és a csatlakozó felületére nyomtatott egyéb információkat. A biztonsági dokumentáció alapján erősítse meg, hogy megfelel-e az ügyfél helyi piaci biztonsági tanúsítványa által meghatározott modellnek és jelölési előírásoknak.
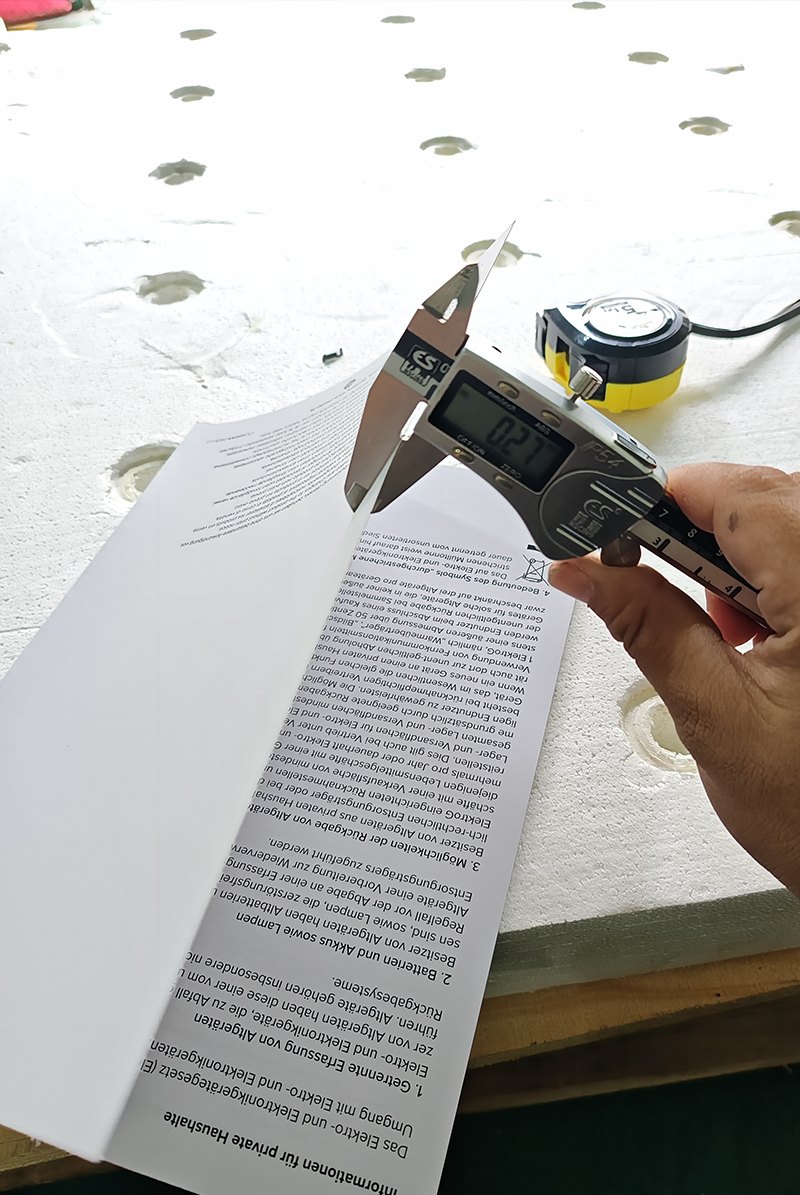
Használati útmutató bejövő anyagok ellenőrzése
Tesztelemek és eredmények
(1) Tartalomnyomtatási hiba észlelése
A kézikönyv tartalmát oldalanként és bekezdésenként ellenőriztük. Helyesírási hibát, mondatlogikai hibát, információkihagyást és egyéb nyomtatási hibát nem találtunk. A tartalom pontos és teljes volt.
(2) A tartalom tisztaságának észlelése
Természetes fénynél és segédfényforrásoknál megfigyelve a kézikönyv szövege és mintái jól áttekinthetőek voltak, a tinta egyenletesen oszlott el, nem volt elmosódás, szellemkép, fakulás és egyéb, az olvasást befolyásoló probléma, a normál olvasási követelményeknek eleget téve.
(3) Anyagérzékelés
[Speciális anyagazonosító módszerek, például égési módszer, alkatrészelemző műszerészlelés stb., amelyeket a tényleges körülményekkel kell kombinálni], a kézikönyvben használt papíranyagot tesztelték annak igazolására, hogy az anyag megfelel-e a vevő által megkövetelt [a vevő által igényelt anyagnév]-nek, és a papír fizikai tulajdonságai, például vastagsága és szívóssága megfelelnek a szabványoknak. A papír vastagságát tolómérővel mértük [specifikus mérési adatok, például ez a mérés 0,27 mm-t mutat, kombinálva a vevői követelményekkel annak megállapítására, hogy megfelel-e a szabványnak], amely a vevő által megkövetelt anyagparaméter-tartományon belül van.
(4) Méretellenőrzés: Használjon féknyírót, mérőszalagot vagy más eszközöket a használati utasításban szereplő méretek megméréséhez, beleértve a hosszt, szélességet és vastagságot. Mérés után hasonlítsa össze a használati utasítás mindkét oldalának méreteit (specifikus mérési adatok) a vevő által igényelt méretekkel (megrendelő által igényelt méretek). Ha az eltérések a megengedett tűréshatárokon belül vannak, a méreteket elfogadhatónak kell tekinteni.
Bejövő anyagvizsgálati jelentés a teljes gépszerkezeti alkatrészekről
1. Az ellenőrzés célja
A beérkező anyagok ellenőrzését a teljes gép egyéb szerkezeti alkatrészein (például felső és alsó motorcsatlakozók, fali ventilátortartók stb.) végzik. A méreteket a rajzok szerint mérik, és a mérethibákat ellenőrzik (maximális mérethiba ≤ 2,5 mm, minimális mérethiba ≤ 1 mm), hogy biztosítsák a teljes gép megfelelő felszerelését és növeljék a termék tartósságát.
2. Ellenőrző berendezések
Használjon kalibrált vonalzókat és féknyergeket (például digitális féknyergeket), hogy biztosítsa, hogy a mérési pontosság megfelel az ellenőrzési követelményeknek.
3. Ellenőrzési folyamat
Előzetes megjelenési vizsgálat: Vizsgálja meg az alkatrészek felületét, hogy megbizonyosodjon arról, hogy nincs-e deformáció, repedés, sorja és egyéb olyan kozmetikai hiba, amely befolyásolhatja az összeszerelést és a teljesítményt.
Méretmérés: A rajzok alapján vonalzóval és féknyergekkel mérje meg többször (legalább háromszor) a motorcsatlakozók, fali ventilátortartók és egyéb alkatrészek minden egyes méretét különböző helyeken, rögzítve az adatokat. Például a motorcsatlakozóknál mérje meg a csőátmérőt és a csatlakozósaru méreteit; a fali ventilátortartók esetében mérje meg a keret hosszát és a rögzítőfuratok távolságát.
Hibameghatározás: Hasonlítsa össze a mért méreteket a rajz követelményeivel, hogy megállapítsa, a hiba meghaladja-e a tartományt (legnagyobb mérethiba ≤ 2,5 mm, legkisebb mérethiba ≤ 1 mm).
A fali ventilátortartók beérkező ellenőrzése
A motor felső és alsó csatlakozóinak ellenőrzése
Komplett gépelemek (hálós burkolat ellenőrzése)


